Ko'p o'tli simlarni uchliklar bilan siqish — shunchaki «tavsiya» emas, balki PUE (1.7.123-band), GOST R 50571.15-97 hamda xalqaro IEC 60352-2 va IEC 61238 standartlarining majburiy talabidir. Buning sezilmasa, ishonchli, xavfsiz va uzoq muddatli elektr aloqasini ta'minlash mumkin emas. Shunga qaramay, hatto tajribali montajchilar ham tanlash, tayyorlash va siqishda xatolarga yo'l qo'yadi. Bu maqolada — mutaxassisga mukammal natijaga erishish uchun bilishi kerak bo'lgan hamma narsa bayon etiladi.
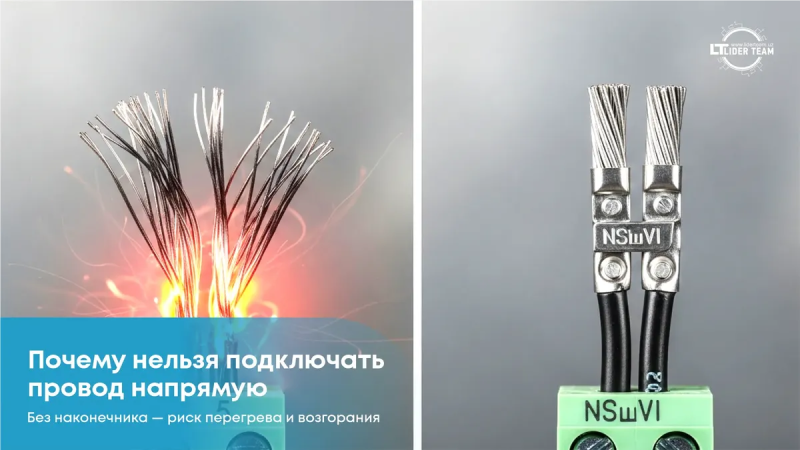
Nega ko'p o'tli tomirlarni to'g'ridan-to'g'ri ulab bo'lmaydi
Ko'p o'tli tomir o'nlab (ba'zan yuzlab) ingichka o'tdan iborat.
Vintli klemmada qisilganda:
- tomirlar tarqoq bo'lib ketadi, o'tlarning bir qismi sinadi yoki tushib qoladi;
- aloqa zich bo'lmay qoladi, bu esa mahalliy qizib ketishga olib keladi;
- yalang'oq simchalarda o'tish qarshiligini oshiruvchi oksid qatlami hosil bo'ladi;
- tebranish yoki harorat tsikllari ta'sirida vint bo'shashadi, bu esa uchqun chiqishiga va yong'inga olib keladi.
O'lchovlar ko'rsatadi: noto'g'ri siqib ulangan ulanishda o'tish qarshiligi me'yorga qaraganda 3–5 barobar yuqori bo'lishi mumkin. 16 A tokda bu allaqachon 120–150°C gacha qizib ketish demakdir — izolyatsiya eriy boshlaydigan harorat.
O'lchovlar ko'rsatadi: noto'g'ri siqib ulangan ulanishda o'tish qarshiligi me'yorga qaraganda 3–5 barobar yuqori bo'lishi mumkin (masalan, 1 mOm o'rniga 5 mOm). 16 A tokda bu Joule qonuniga muvofiq issiqlik ajralib chiqishiga olib keladi: P = I²R = 16² × 0.005 = har bir kontaktga 1.28 Vt. Issiqlik yomon olib chiqilganda harorat 120–150°C gacha ko'tariladi — izolyatsiya eriydigan daraja (PVXning yumshash harorati ~120°C).
Yagona istisno — bosim elastik kuch hisobiga yaratiladigan prujinali WAGO klemmalari. Boshqa barcha hollarda — uchliklardan (nakonechnik) albatta foydalaning.
Nakonechnik turlari: to'g'risini qanday tanlash kerak
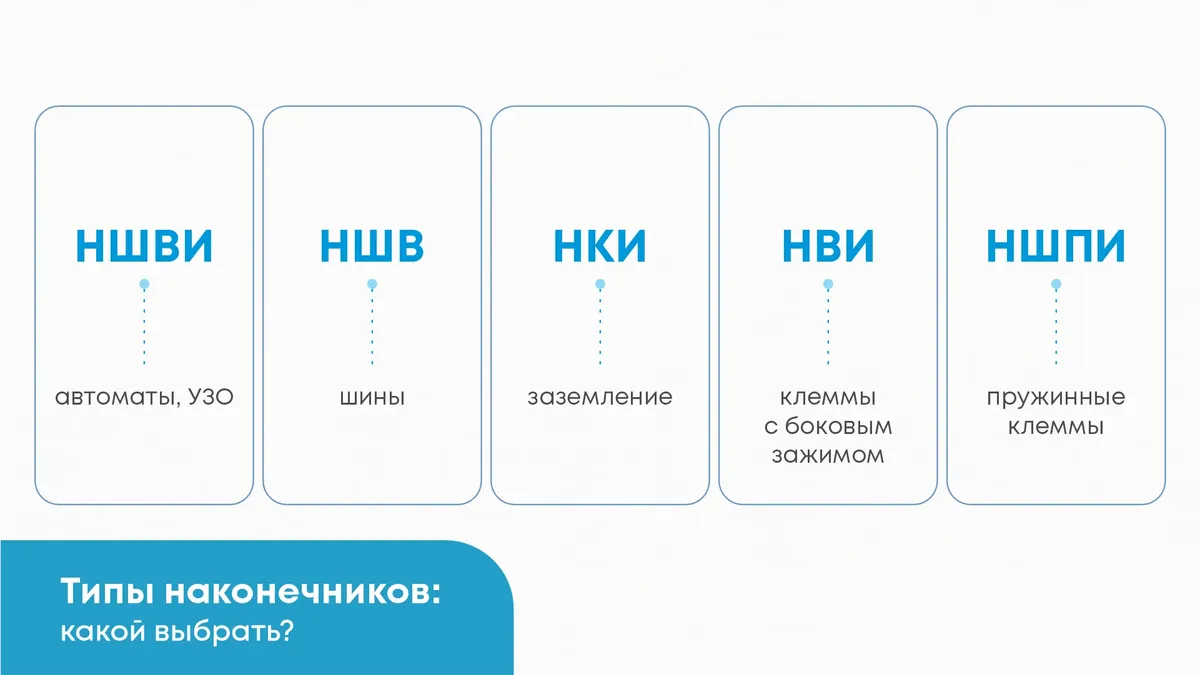
Tanlov klemma turiga, nominal tokka va expluatatsiya sharoitlariga bog'liq.
Asosiy turlari:
| Turi | GOST bo'yicha belgilanishi | Qo'llanilishi | Xususiyatlari |
| Yengli izolyatsiyalangan | NShVI | Avtomatlar, UZO, klemm kolodkalari | Manjet rangi = kesim (sariq — 4 mm², ko'k — 2.5 mm², qizil — 1.5 mm²). |
| Vtuloqchasimon izolyatsiyalanmagan | NShV | Shinlar, boltli ulanishlar | Ehtiyotkorlik talab qiladi — qo'shni klemmalarga tegib qolganda qisqa tutashuv xavfi bor. |
| Halqasimon | NKI | Boltli ulanishlar, yerlanish | Boltning to'liq qamrovi. Teshik diametri M4, M6, M8 va h.k. uchun tanlanadi. |
| Vilkasimon | NVI | Yonlama zimzimali klemmalar | Tez-tez demontaj qilishda qulay — gaykani to'liq burab chiqarish shart emas. |
| Shtyrekli | NSHPI | Prujinali zimzimali klemmalar | Muayyan ulagich uchun yassi yoki dumaloq shtyr (Phoenix Contact, Weidmüller). |
Muhim: NSHVI va NSHVI ni aralashtirib yubormang. Taqsimlash shieldlarida deyarli har doim NSHVI kerak bo'ladi — ular tasodifiy tegib ketganda qisqa tutashuvning oldini oladi.
Alyuminiy simlar uchun bi-metall uchliklar (masalan, Phoenix Contact ning Cu-Al) majburiy — ular alyuminiy va mis klemmalar orasidagi elektrokimyoviy korroziyani oldini oladi. Siqishdan oldin tomir tozalanadi va oksidlanishni kamaytirish uchun maxsus pasta (masalan, NO-OX-ID) bilan ishlanadi
Uchlikni kesim bo'yicha qanday tanlash mumkin
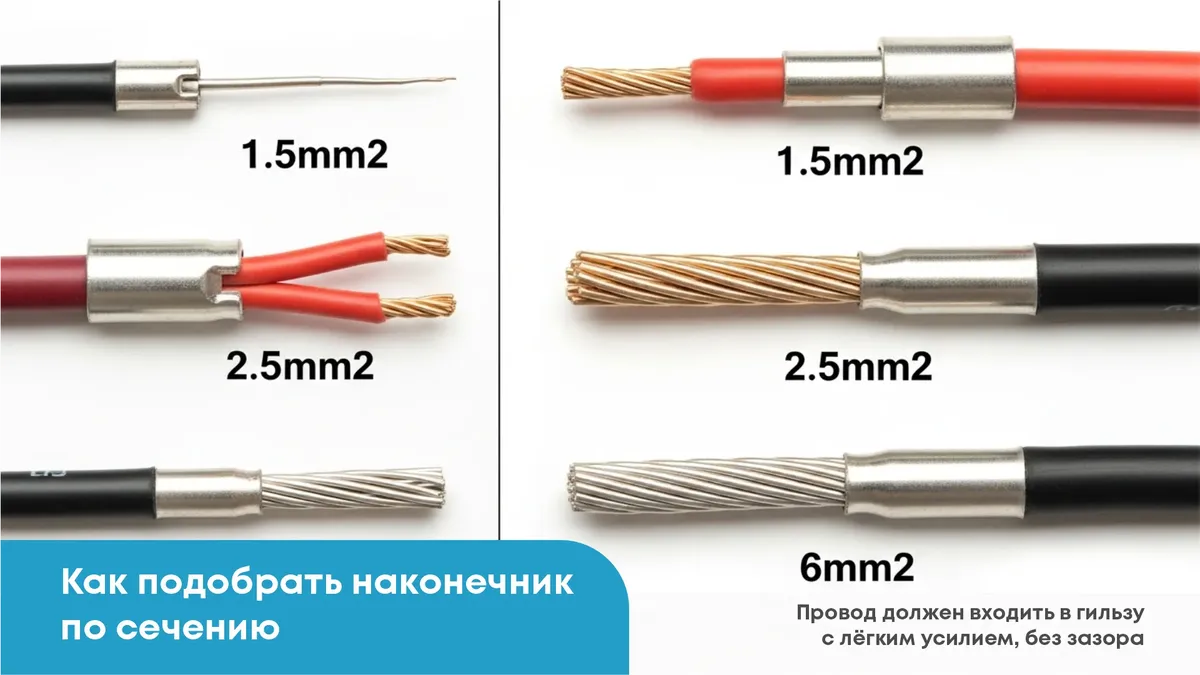
Kesim kabelda ko'rsatiladi (masalan, PVS 3×2.5), biroq haqiqiy kesim farq qilishi mumkin — ayniqsa noma'lum kelib chiqishga ega kabellarda.
Tanlash qoidasi:
- Sim gilzaga ozgina kuch bilan, lekin bo'shliqsiz kirishi kerak.
- Agar sim bo'shashib turib qolsa — bir o'lcham kichigini oling.
- Agar kirmasa — zo'rlab tiqmang! Bu tomirlarni deformatsiya qiladi.
Professional maslahat: qo'lingizda tomirning kesim yuzasi va diametri mosligi jadvalini saqlang.
Masalan:
- 75 mm² → Ø ≈ 1.0 mm
- 5 mm² → Ø ≈ 1.4 mm
- 5 mm² → Ø ≈ 1.78 mm
- 6 mm² → Ø ≈ 2.76 mm
- 16 mm² → Ø ≈ 4.5 mm
Tokni hisoblash misoli: 220 V kuchlanishda (U) 3.5 kVt yuklama (P) uchun tok I = P/U = 3500/220 ≈ 16 A. Simning kesimi uchun I = S·j formulasidan foydalaning, bunda j — tok zichligi (6–10 A/mm²). j = 8 A/mm² bo'lganda S = I/j = 16/8 = 2 mm² kesim talab etiladi, bu zaxira bilan 2.5 mm² ga mos keladi.
10 mm² dan katta kesimlar uchun ikki tomonlama uchliklardan (ikkita tomchi bitta g'ilza ichida) yoki ikkiga bo'lingan uchliklardan (bitta tomchi → ikkita chiqish) foydalaning.
Simni tayyorlash: nima qilish kerak, nima qilish mumkin emas
- G'ilza uzunligi + 2–3 mm ga teng uzunlikda izolyatsiyani oling.
- Tomchilarni buramang! Bu geometriyani buzadi va aloqa maydonini kamaytiradi.
- Simchalar parallel yotishi uchun ularni tekislang.
- Barcha tomirlar gilzaga kirganiga ishonch hosil qiling — hatto bitta tushib qolgan sim ham ishonchlilikni pasaytiradi.

Taqiqlangan: izolyatsiyani yechish uchun pichoq, pense yoki tishlardan foydalanish — bu tomirlarni shikastlaydi. Chuqurligi sozlanadigan stripper dan foydalaning (masalan, Miller FO yoki Knipex 12 40 240).
Siqish uchun asbob: krimplerlar va matritsalar
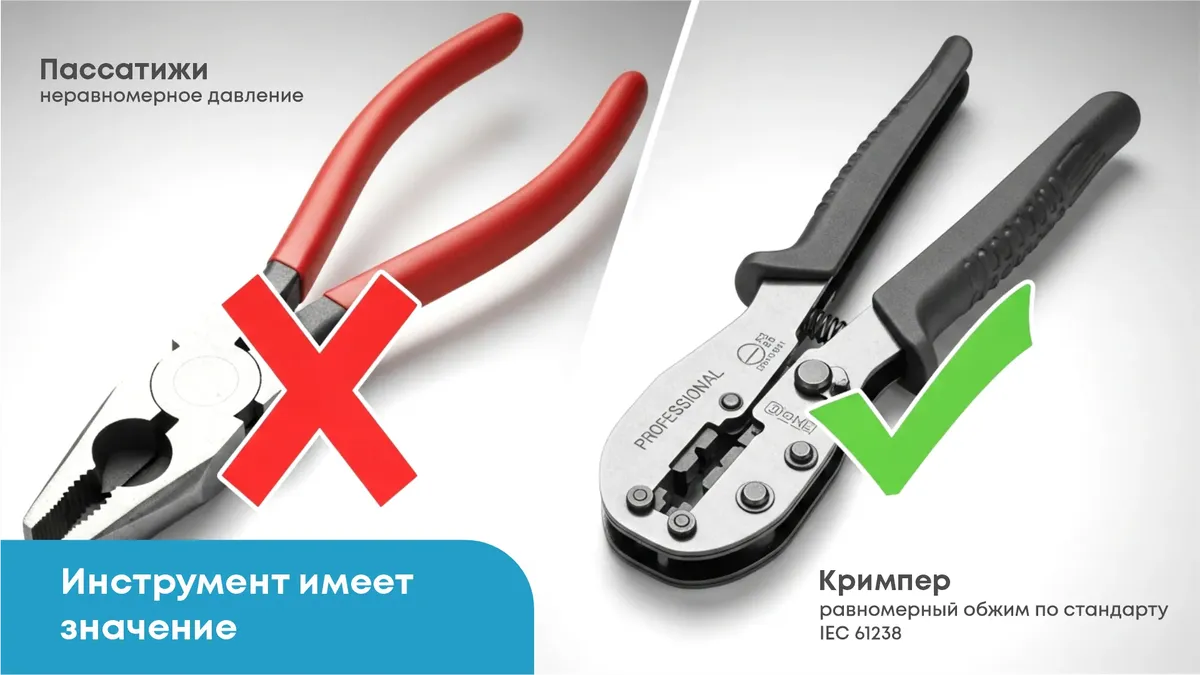
Paslarga, bolg'a yoki markerga siqish mumkin emas — bu bir tekis bosim bermaydi va tomir tuzilishini buzadi.
Asbobga qo'yiladigan talablar:
- Sertifikatlangan krimpler (Kabifix FK28, Miller FO, SNR-FTTH-STRIPPER, Knipex, Greenlee, Jonard);
- Ushbu uchish tipiga mos almashadigan matritsalar;
- Kuchni sozlash (katta kesimlar uchun).
Siqib ulash turlari:
- Olti burchakli profil — NSHVI va NKI uchun standart (IEC 61238);
- Nuqtali siqib ulash — katta kesimlar uchun (>16 mm²);
- Kombinatsiyalangan — maxsus uchishlar uchun.
Maslahat: shkaflarda montaj uchun xrapoviy mexanizmli krimper ishlating — u siqishning to'liq tsiklini kafolatlaydi va "yetsiz siqish"ga yo'l qo'ymaydi.
Tipik xatolar va ularning oqibatlari
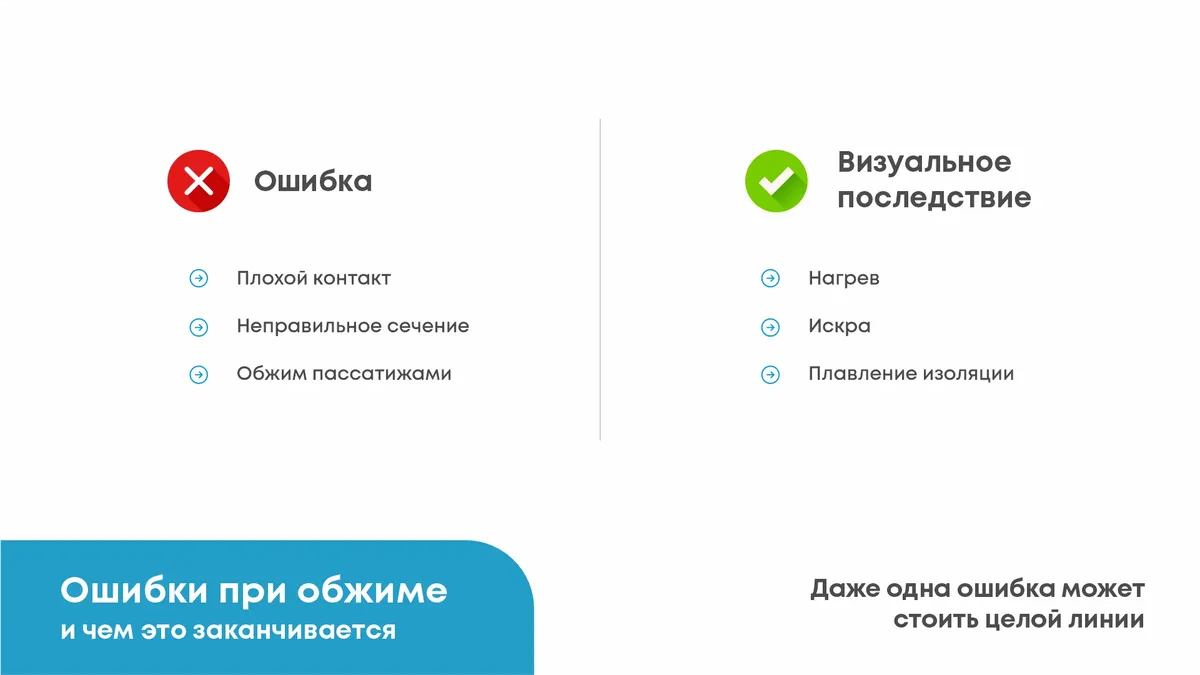
| Xatolar | Oqibat |
| Uchqich simning kesimidan katta | Sim bo'shashib turadi, kontakt qiziydi, yong'in xavfi bor |
| Izolatsiyani tozalash yetarli uzunlikda emas | Tomonlar gofltcha oxirigacha yetib bormaydi → uchqun chiqadi |
| Pense bilan siqish | Bir tekis bosilmaslik → tomonlarning bir qismi uziladi |
| Siqishdan oldin burish | Tomonlar deformatsiyalanadi → o'tkazuvchanlik pasayadi |
| NShVI o'rniga shkafda NShVdan foydalanish | Qo'shni klemmalarga tegib qolganda qisqa tutashuv xavfi |
| Dastakovlarni to'liq yopmasdan siqish | Yetarli kuchlanmaslik → yuqori o'tish qarshiligi |
Siqish sifatini nazorat qilish
Siqib bo'lgandan keyin sim vizual va mexanik tekshiruvdan o'tishi kerak:
Vizual:
- gilza yorilmagan;
- sim tolalari 0.5 mm dan ko'proq chiqib turmaydi;
- siqish butun perimetr bo'ylab tekis.
Mexanik:
- simni tortib ko'ring — u gilzadan chiqib ketmasligi kerak;
- kesim >6 mm² bo'lganda — uzilish sinovini o'tkazing (IEC 61238 bo'yicha).
Elektr sinovi:
- o'tish qarshiligini o'lchang (2.5 mm² uchun <1 mOhm bo'lishi kerak).
Alternativlar: qachon uchqularsiz qilish mumkin?
Faqat uch holatda:
- WAGO prujinali klemmalar;
- Maxsus «pichoqli zimnila» klemmalar (masalan, ayrim Legrand rozetkalarda);
- Qalay va qalaylash — faat quvvati past zanjirlar uchun (signalizatsiya, avtomatika). Quvvat zanjirlarida qalaylash PUE tomonidan taqiqlangan — qalay yuk ostida « oqadi». Quvvat zanjirlarida qalaylash kontaktning buzilishi va yong'in xavfining oshishi tufayli PUE (2.1.21-bandida) tomonidan taqiqlangan, chunki qalay yuk ostida «oqishi» mumkin.
Muhim: hatto past quvvatli zanjirlarda ham qalaylash tavsiya etilmaydi — qalay vaqt o'tishi bilan oksidlanadi va kontakt yomonlashadi.
Zamonaviy texnologiyalar: avtomatlashtirish va himoya
Katta loyihalar uchun avtomatik siqish mashinalari (masalan, Komax Kappa 350) dolzarb bo'lib, ular soatiga 5000 tagacha ulanish tezligi va aniqligini ta'minlaydi. Shuningdek, ulanishlarni namlik va korroziyadan himoya qilish uchun yopishtiruvchi qatlamli issiqlik kichraytiruvchi trubkalar (masalan, Raychem) ishlatish tavsiya etiladi, bu esa tajovuzkor muhitlarda xizmat muddatini oshiradi.
Keys: Toshkentdagi sanoat sexida siqish
2024-yilda Toshkentdagi sanoat sexida (to'qimachilik ishlab chiqarish) 10 mm² ko'p taroqli simlarning sifatsiz siqilishi tufayli avtomatlashtirish tizimida tez-tez uzilishlar yuz berdi. Gidravlik pressisiz NShV ekranlanmagan uchliklaridan foydalanilgan, bu kontaktlarning qizib ketishiga va liniyaning 12 soatga to'xtab qolishiga olib kelgan. Diagnostika va KVT GP-160 pressi bilan siqilgan (6–8 tonna) NShVI uchliklariga almashtirilgandan hamda Raychem termik qisqartirish trubkasi qo'llangandan keyin uzilishlar to'xtadi, unumdorlik esa 15% oshdi. Xulosa: uskunaga sarflangan 50 million so'mlik investitsiya oddiy to'xtovlar kamayishi hisobiga 2 oyda o'zini qopladi.
Rangli belgilash va hujjatlashtirish
- Qizil — 0.5–1.0 mm²
- Qora/kulrang — 1.5 mm²
- Ko'k — 2.5 mm²
- Sariq — 4–6 mm²
- Qizil/sariq — 10 mm²
ASUTP yoki sanoat shchitlarini montaj qilishda har bir simni termik qisqartirish yoki yopishqoq belgi bilan belgilang. Bu kelajakda diagnostikani tezlashtiradi.
Katta kesimli simlar bilan ishlash (16–95 mm²)
16 mm² dan katta kesimlar uchun:
- gidravlik pressdan foydalaning (masalan, KVT ГП-160), u 6–12 tonna bosim bilan tomir deformatsiyasiz bir tekis siqishni ta'minlaydi;
- 2–4 nuqtada nuqtaviy siqib ulash qo'llang;
- siqib ulagandan keyin tishlagan joylardagi burrarni naqsh bilan tozalang;
- mis tomirlar uchun — qalaylash shart emas, alyuminiy uchun — majburiy.
Xulosa
Uchliklar bilan siqish — bu ixtiyoriy emas, balki professional montaj mezonidir. U quyidagilarni ta'minlaydi:
- barqaror o'tish qarshiligi;
- oksidlanishdan himoya;
- ulanishning mexanik mustahkamligi;
- yong'in xavfsizligi talablariga moslik.
Sifatli uchliklarga (KBT, Phoenix Contact, IEK, Weidmüller) va sertifikatlangan asbobga sarmoya kiritganda qolmaydi. Bu qayta ishlashga sarflanadigan vaqtni tejaydi va, eng muhimi, avariyalarning oldini oladi.
Esda tuting: yaxshi montaj — ta'mir talab qilmaydigan montajdir.